OCA光学胶贴合和锂电极片涂布,这两个应用场景放一起聊PET离型膜,看起来跨度大,但采购端经常是同一批人在做选型。两个场景对离型膜的核心诉求有重叠,也有踩过坑才明白的差异。
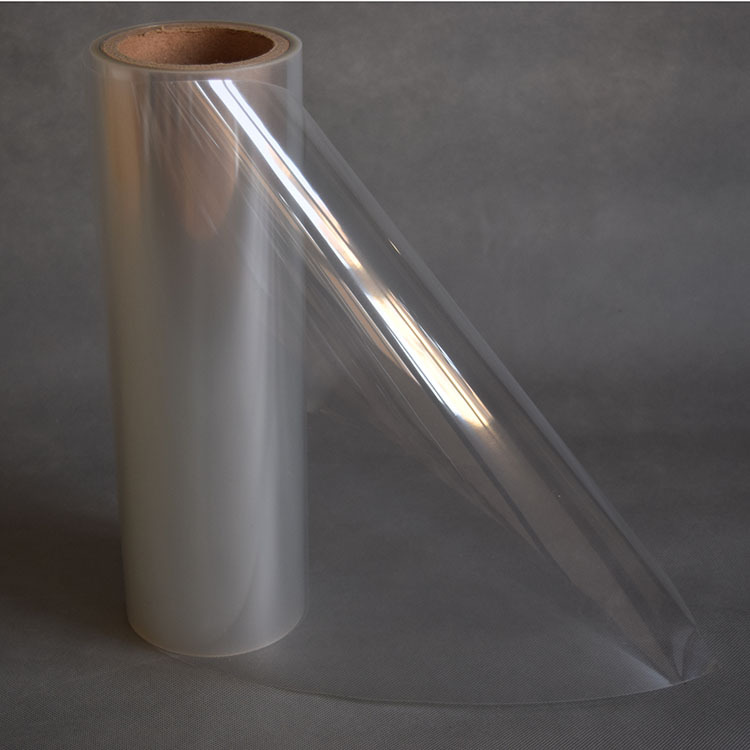
先说OCA这边。显示模组全贴合用的离型膜,离型力控制是命门。OCA胶本身粘性高,离型膜要是离型力偏重,自动贴合设备撕膜的时候要么拉丝,要么把胶层带变形。鼎力那边给的OCA专用离型膜内控标准是离型力标称值±3g/in,横向多点取样的离型力均匀性控制在5g/in以内。这个公差水平在锂电涂布场景里其实用不到这么细,但OCA不一样,一片大屏贴合,离型膜任何位置的剥离力波动大了,胶面就会出气泡或者局部残胶。还有个指标是残余接着率,光学级要求≥92%甚至93%,意思是膜撕掉之后胶的粘性不能衰减。有些供应商的膜离型层固化不充分,硅油往胶面迁移,短期看不出来,贴到屏上过段时间就起雾或者脱胶。
锂电极片涂布这边的逻辑不太一样。专利里写得比较清楚,表涂浆料先涂在离型膜上,然后通过热压转移到极片表面。这里离型膜的角色是载体,表涂层和离型层之间的剥离力要控制在0.1到2N/m这个区间。太低了涂层还没转移就掉了,太高了转移不干净。离型层和PET基材之间的剥离力倒是不用太担心,20到100N/m都行,基材和涂层之间本来就不该分家。这个场景里PET基材的厚度选择有讲究,10到25μm是常用区间,因为要过碾压辊,基材太厚了贴合精度受影响,太薄了又扛不住碾压张力。
两个场景对基材物性的要求有交叉但侧重不同。OCA离型膜用PET基膜有团体标准,拉伸强度纵向横向都要≥180MPa,断裂标称应变≥100%,热收缩率150℃下≤1.5%。热收缩率这个指标对锂电涂布更重要,因为极片制造有烘烤工序,离型膜收缩大了涂层位置就偏了。OCA这边倒是更看重透光率和雾度,锂电那边对透明度没要求,反正涂层转移完膜就废了。
良率提升的实际经验,OCA这边的坑集中在硅转移和静电吸附。膜在无尘车间解卷的时候,静电把灰尘吸到胶面上,贴完就是一颗颗白点。所以OCA离型膜通常要做抗静电处理,表面电阻控制在10⁶到10⁹Ω这个区间。锂电这边更怕的是膜面晶点和划伤,极片涂布对异物零容忍,膜上带一个颗粒,转移过去就是极片上的凸点,后面卷绕的时候可能刺穿隔膜。T/CPPIA那个标准里对晶点的要求是D>0.2mm的晶点不允许存在,0.1到0.2mm的也要≤10个每平米。这个级别的要求意味着基材来料就要卡死,不能指望涂布完再挑。
采购的时候有个判断方法:问供应商的膜是给OCA用的还是给锂电涂布用的,对方要是说“都一样”,基本可以判断他没做过这两个场景的深度匹配。OCA要的是超轻离型加上残余接着率数据,锂电涂布要的是转移剥离力的批次稳定性和基材耐温收缩数据。同样一卷PET基膜,涂布的离型剂体系不一样,出来的东西就是两个产品。